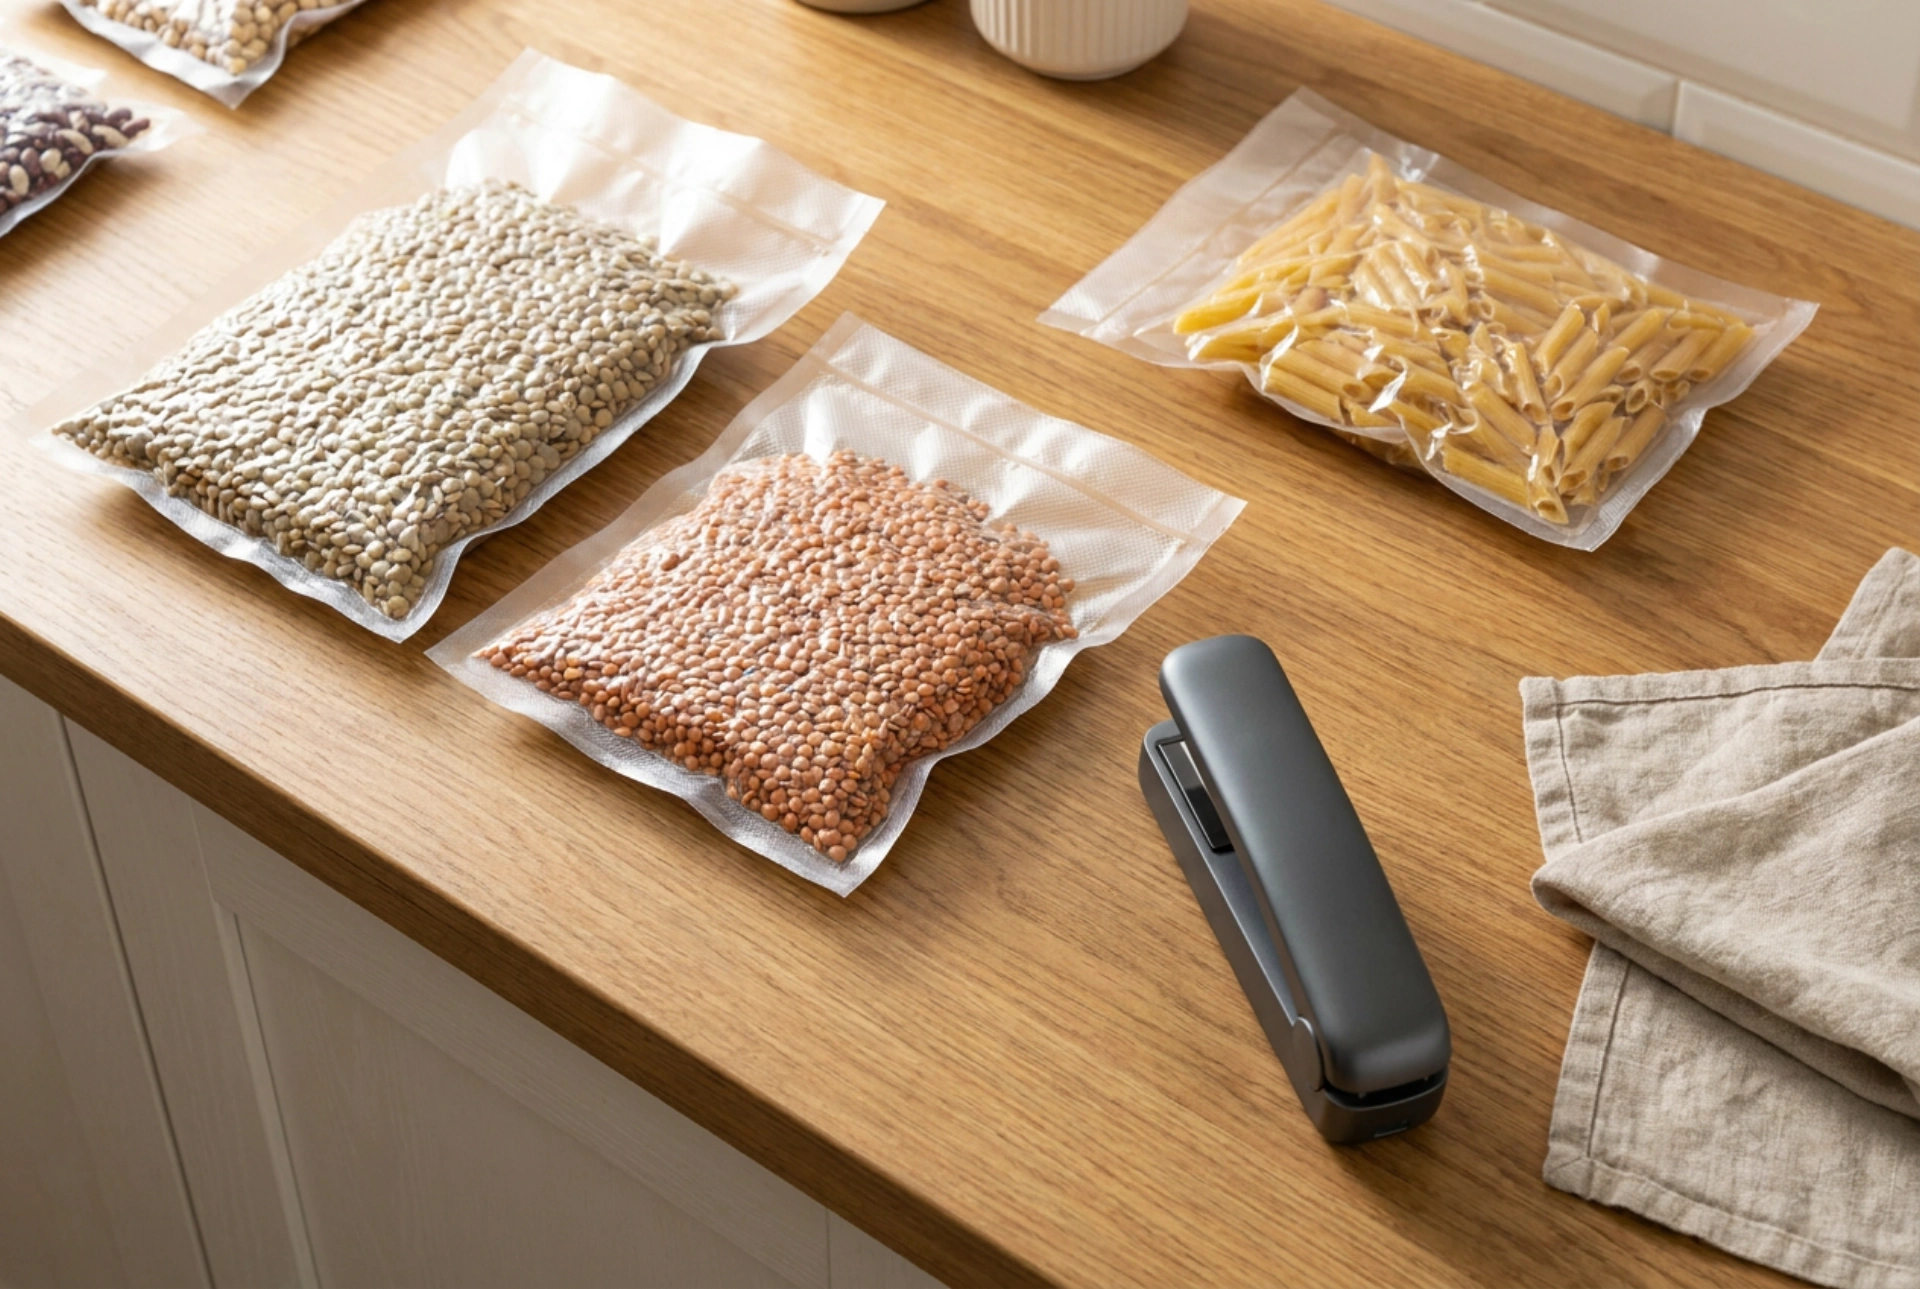


Elintarvikkeiden säilyvyyden pidentäminen perustuu hapen ja kosteuden pääsyn estämiseen mikrobien kasvun minimoimiseksi. Muovipussien lämpösaumaus tarjoaa tähän fysiikkaan perustuvan ratkaisun, jossa hyödynnetään termoplastisten muovien kykyä sulaa ja jähmettyä uudelleen ilman, että niiden kemiallinen rakenne heikkenee.
Termoplastisten muovien fysiikka saumauksessa
Säilönnässä käytettävät pussit valmistetaan tyypillisesti polymeereistä, kuten polyeteenistä (PE) tai polypropeenista (PP). Nämä materiaalit ovat termoplastisia, mikä tarkoittaa, että ne pehmenevät ja sulavat tietyssä lämpötilassa ja palautuvat kiinteään tilaan jäähtyessään. Polyeteenin sulamispiste on tyypillisesti matalampi, noin 105–135 °C, kun taas polypropeeni vaatii korkeamman lämpötilan, noin 160–165 °C.
Kun saumauslaitteen vastus kuumenee, se siirtää lämpöenergiaa muovikalvojen rajapintaan. Lämpö saa polymeeriketjut liikkumaan vapaammin, jolloin kahden eri kalvon ketjut pääsevät sekoittumaan ja kietoutumaan toisiinsa. Kun lämpölähde poistetaan ja materiaali jäähtyy, nämä ketjut lukittuvat uuteen asentoon muodostaen yhtenäisen ja katkeamattoman molekyylirakenteen. Tämä prosessi vaatii tarkan tasapainon lämpötilan, paineen ja ajan välillä.
Lämpötilan, paineen ja keston hallinta
Onnistunut sauma riippuu kolmesta kriittisestä tekijästä, joita kutsutaan usein saumauksen kolmionopeudeksi:
- Lämpötila: Lämpötilan on oltava riittävän korkea sulattamaan kalvojen sisäpinnat, mutta ei niin korkea, että polymeeri palaa tai ohenee liikaa. Jos lämpötila on liian alhainen, kyseessä on vain mekaaninen tarttuminen, joka murtuu helposti rasituksessa.
- Paine: Saumausleukojen on puristettava kalvoja yhteen riittävällä voimalla. Paine varmistaa, että sulassa tilassa olevat polymeeriketjut koskettavat toisiaan ja diffundoituvat rajapinnan yli. Riittämätön paine jättää saumaan mikroskooppisia ilmakuplia ja kanavia.
- Aika: Lämpöä on johdettava materiaaliin juuri oikean ajan. Erityisen kriittinen on jäähdytysvaihe: saumaa tulisi pitää paineen alaisena vielä hetki lämmityksen päätyttyä, kunnes muovi jähmettyy. Jos pussia vedetään ennen kuin sauma on jäähtynyt alle sulamispisteen, liitos venyy ja heikkenee.
Tekniikat eri materiaalien ja olomuotojen käsittelyyn
Eri elintarvikkeiden ja materiaalien fysiikka vaatii mukautettuja tekniikoita saumauksen onnistumiseksi:
Kuivat aineet ja jauheet
Hienojakoiset jauheet, kuten jauhot tai mausteet, nousevat helposti staattisen sähkön vuoksi pussin suulle. Jauhehiukkaset sauman välissä estävät muovin sulamisen yhtenäisesti, jolloin syntyy vuotokohtia. Ennen saumausta pussin suu on pyyhittävä huolellisesti puhtaaksi kuivalla mikrokuituliinalla. Pussin yläosaa kannattaa myös kopauttaa kevyesti, jotta irtopöly laskeutuu alas.
Nesteet ja kosteat elintarvikkeet
Kosteus on lämpösaumauksen suurin haaste. Nesteen höyrystymislämpötila on alempi kuin muovin sulamispiste. Jos saumausalueelle pääsee nestettä, se alkaa kiehua saumauksen aikana. Syntyvä höyrypaine rikkoo sauman ja estää muovipintojen sulautumisen yhteen. Nestemäisiä tuotteita pakattaessa pussin yläosaan on jätettävä riittävästi tyhjää tilaa. Nesteiden liikkumista voidaan rajoittaa laskostamalla pussin suu taitteelle tai pakastamalla nestemäinen aines kevyesti ennen varsinaista saumausta.
Laadunvalvonta ja optinen tarkastus
Valmis sauma paljastaa heti laatunsa silmämääräisessä tarkastuksessa. Täydellinen sauma on tasainen, läpinäkyvä ja rypytön. Jos sauma on samea tai siinä näkyy kuplia, lämpötila on ollut liian alhainen tai puristusaika liian lyhyt. Jos taas muovi on rypistynyt, ohentunut huomattavasti tai siinä on reikiä, lämpöä on ollut liikaa. Hyvä mekaaninen testi on antaa sauman jäähtyä kokonaan ja puristaa pussia kevyesti: ilman ei pitäisi paeta saumasta lainkaan.